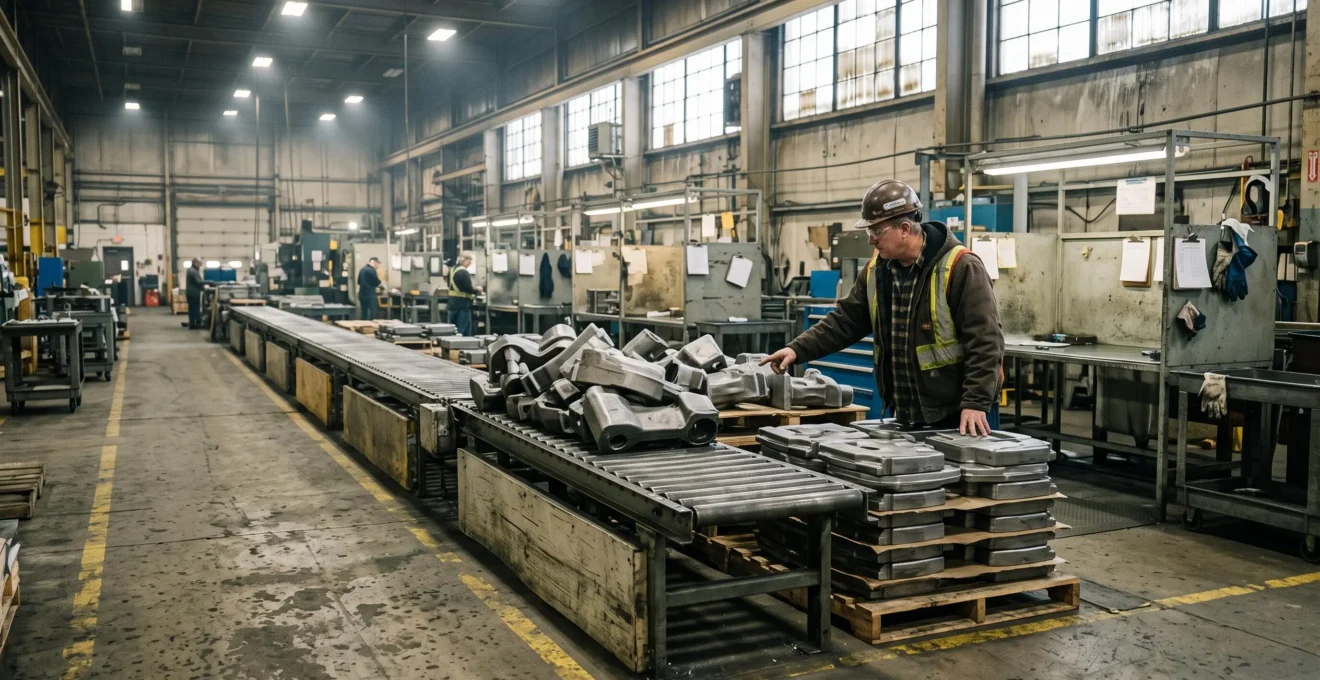
Une ligne de production peut accumuler les retards alors que chaque machine semble fonctionner correctement. Les opérateurs accélèrent certaines opérations, les responsables ajustent les horaires et les équipes augmentent les stocks intermédiaires. Pourtant, le nombre de produits terminés progresse peu. Le problème vient souvent d’une confusion entre la performance de chaque poste et celle de l’ensemble du processus.
Le véritable goulot d’étranglement industriel est la contrainte qui limite le débit global dans les conditions de production observées. Il ne correspond pas nécessairement à la machine la plus lente : il peut provenir de changements de format répétés, d’une compétence rare, d’un approvisionnement instable ou d’un contrôle qualité saturé.
Pour le repérer, il faut observer les en-cours, mesurer les temps d’attente et comparer les capacités réelles des étapes successives. Cette démarche permet de distinguer les symptômes des causes et d’améliorer la continuité de production avant d’envisager l’achat de nouveaux équipements.
Repérer un goulot d’étranglement : l’essentiel
- Suivre les en-cours : une accumulation persistante devant un poste constitue un indice important, à confirmer par des mesures de capacité et de débit.
- Mesurer le flux complet : les attentes, les changements de format et les reprises peuvent expliquer davantage de retards que le temps de fabrication lui-même.
- Réorganiser avant d’investir : vérifier les causes organisationnelles permet d’éviter d’automatiser une étape qui ne limite pas réellement la production.
- Pourquoi accélérer une étape peut-il ralentir l’ensemble d’une chaîne de production ?
- Comment cartographier un flux de production sans logiciel spécialisé au départ ?
- IA ou traitement manuel : que déléguer quand une erreur aurait des conséquences importantes ?
- Quelle habitude fait perdre du temps quand on passe sans cesse d’une tâche à l’autre ?
- Comment choisir une application dédiée sans accumuler des outils qui font la même chose ?
- Automatiser ou réorganiser : quelle option privilégier quand les retards viennent du flux ?
- Quel risque apparaît lorsqu’on modifie une étape sans mesurer son effet sur les suivantes ?
- Quand mesurer de nouveau un processus après un changement de cadence ou d’équipement ?
Pourquoi accélérer une étape peut-il ralentir l’ensemble d’une chaîne de production ?
Accélérer une étape peut ralentir le fonctionnement global lorsque les postes suivants ne peuvent pas absorber sa production supplémentaire. Les pièces s’accumulent, les déplacements augmentent et les équipes consacrent davantage de temps à gérer les stocks intermédiaires. Le débit final reste limité par la contrainte principale, même si certaines machines produisent davantage.
Dans un processus constitué de plusieurs opérations successives, la capacité utile dépend de la coordination entre les postes. Une machine capable de produire rapidement ne crée pas nécessairement de valeur supplémentaire si ses pièces doivent attendre avant d’être transformées à l’étape suivante.
Cette distinction est centrale dans la théorie des contraintes, présentée dans la présentation de la Theory of Constraints par Goldratt Research Labs. La démarche consiste notamment à identifier la contrainte du système, à mieux exploiter sa capacité et à coordonner les autres activités autour d’elle.
Considérons un exemple purement hypothétique : un atelier comporte trois postes successifs pouvant traiter respectivement 100, 70 et 90 pièces conformes par heure dans des conditions stables. Sans autre contrainte, le poste central limite le débit soutenable à 70 pièces par heure. Porter le premier poste à 120 pièces par heure n’augmente pas cette limite et risque d’alimenter davantage le stock placé devant le deuxième poste.
Le phénomène devient plus complexe lorsqu’on accélère directement l’étape limitante. Si sa capacité dépasse celle du poste suivant, le goulot peut se déplacer vers l’aval. Les contrôles qualité, les opérations de conditionnement ou les moyens de manutention deviennent alors les nouvelles contraintes.
Un premier diagnostic consiste à identifier les endroits où les en-cours augmentent de manière répétée. Si un stock grandit devant une station tandis que les opérations suivantes manquent régulièrement de travail, cette station mérite une analyse prioritaire. Ce signal doit toutefois être confirmé : un lot volontairement regroupé, un approvisionnement irrégulier ou une règle de planification peuvent produire une accumulation sans que le poste concerné soit la contrainte permanente.
Dans les installations manufacturières canadiennes, les contraintes peuvent aussi dépendre de la disponibilité des compétences. Le rapport gouvernemental canadien sur la fabrication avancée identifie l’accès à la main-d’œuvre qualifiée parmi les enjeux du secteur. Une machine disponible peut donc attendre un technicien, un régleur ou un spécialiste du contrôle, sans que sa capacité mécanique soit insuffisante.
Le diagnostic doit ainsi porter sur le flux de produits conformes terminés, et non uniquement sur la vitesse affichée des machines. Encore faut-il disposer d’une représentation suffisamment précise du parcours réel des pièces.
Comment cartographier un flux de production sans logiciel spécialisé au départ ?
Une cartographie initiale peut être réalisée avec un plan de l’atelier, un chronomètre et un tableau de relevés. Il suffit de représenter les postes dans leur ordre réel, puis de noter les durées de traitement, les attentes et les stocks intermédiaires. Plusieurs observations permettent ensuite de distinguer un retard ponctuel d’une contrainte récurrente.
La cartographie des flux de valeur, ou Value Stream Mapping (VSM), est une méthode structurée qui représente les opérations et les échanges d’information nécessaires à la fabrication. La page technique du NIST sur la cartographie de flux décrit une démarche passant par l’observation de l’état actuel, l’identification des problèmes et la définition d’un état futur.
Pour commencer sans logiciel, choisir une famille de produits dont le parcours est relativement homogène. Représenter les opérations successives, les zones de stockage, les transferts et les éventuels retours pour reprise. Les flux d’information, comme les ordres de fabrication ou les autorisations de contrôle, doivent également apparaître lorsqu’ils provoquent des attentes.
La mesure la plus révélatrice n’est pas toujours le temps de traitement. Le temps d’attente entre les postes peut contribuer fortement au délai total de traversée, même lorsque les opérations elles-mêmes sont rapides.
Sur le schéma, chaque opération peut être accompagnée d’une case indiquant son temps de traitement et d’une autre précisant le temps passé en attente. Les en-cours sont relevés aux points de transition. Cette séparation permet de voir si le retard provient d’un poste saturé, d’un transfert irrégulier ou d’une file d’attente créée par la planification.
Les relevés doivent couvrir plusieurs cycles complets, idéalement sur différents quarts et différents types de lots. Un poste normalement rapide peut devenir la contrainte uniquement lorsqu’il change de format, traite une référence particulière ou attend une intervention spécialisée.
Réaliser un premier diagnostic de flux en cinq actions
- Délimiter le parcours : choisir une famille de produits et tracer toutes ses étapes, de l’entrée à la sortie. Livrable : un schéma daté du flux réel.
- Chronométrer les opérations : relever les temps de traitement sur plusieurs cycles représentatifs. Livrable : un tableau des durées par poste.
- Mesurer les attentes : consigner les délais entre opérations et compter les pièces en cours. Livrable : une carte indiquant les files et leur évolution.
- Relever les perturbations : documenter les changements de format, pannes, reprises et attentes de personnel. Livrable : un registre des interruptions et de leurs causes.
- Formuler une hypothèse vérifiable : désigner la contrainte probable et comparer sa capacité au débit final. Livrable : une fiche de diagnostic assortie d’une mesure de confirmation.
Cette méthode fournit une première lecture du système sans imposer d’investissement. Elle reste cependant limitée lorsqu’il faut suivre des centaines d’ordres, analyser des variations saisonnières ou croiser plusieurs paramètres de production.
Une fois la contrainte probable localisée, la question suivante concerne les tâches qui peuvent être confiées à des systèmes automatisés sans compromettre la fiabilité du diagnostic.
IA ou traitement manuel : que déléguer quand une erreur aurait des conséquences importantes ?
L’intelligence artificielle et l’automatisation conviennent surtout aux tâches répétitives dont les résultats peuvent être contrôlés et corrigés. Lorsque l’erreur peut affecter la sécurité, la conformité ou la qualité sans être facilement détectée, la décision doit rester sous un contrôle humain adapté au risque. Le choix dépend du coût potentiel de l’erreur et de sa détectabilité.
Dans une démarche de diagnostic industriel, la première utilisation pertinente des outils numériques concerne souvent la collecte et l’organisation des données. Un système peut centraliser les relevés de cadence, signaler une accumulation inhabituelle ou préparer un rapport sur les interruptions. Ces fonctions facilitent l’analyse sans décider automatiquement de modifier les conditions de production.
En revanche, confier à un modèle d’IA une décision de libération d’un lot critique, de modification d’un paramètre de sécurité ou d’acceptation d’une non-conformité présente un niveau de risque différent. Même avec des contrôles, une erreur non détectée peut entraîner des conséquences importantes.
Une grille de décision simple permet de distinguer les usages à privilégier.
| Situation | Approche privilégiée | Condition de maîtrise |
|---|---|---|
| Collecte de temps de cycle et de volumes | Automatisation de la mesure | Capteurs et données régulièrement vérifiés |
| Détection d’anomalies dans les en-cours | Analyse automatisée avec validation humaine | Alertes comparées aux observations du terrain |
| Proposition de réordonnancement | Aide à la décision | Simulation et approbation avant application |
| Modification affectant la sécurité ou la conformité | Décision humaine autorisée et contrôles adaptés | Procédures validées, traçabilité et vérification indépendante si nécessaire |
Un risque supplémentaire réside dans le choix de la fonction à automatiser. Une opération très visible, souvent manipulée ou considérée comme pénible n’est pas nécessairement celle qui limite le débit. Son automatisation peut réduire une charge locale sans améliorer la production totale.
La séquence la plus prudente consiste donc à fiabiliser les mesures, stabiliser le processus, puis examiner l’automatisation de son exécution. Les gains potentiels doivent être évalués à l’échelle du flux complet, en tenant compte des erreurs possibles et des contrôles nécessaires.
Dans les environnements où la qualité et la sécurité sont critiques, la documentation des décisions, les responsabilités humaines et la possibilité d’interrompre le système font partie intégrante du dispositif. La disponibilité d’un outil d’IA ne constitue pas, à elle seule, une justification suffisante pour l’utiliser.
Cette précaution évite de figer des défauts organisationnels dans un système automatisé. Certains de ces défauts proviennent d’une cause très ordinaire : les interruptions répétées du travail.
Quelle habitude fait perdre du temps quand on passe sans cesse d’une tâche à l’autre ?
Les changements fréquents de tâche, de réglage ou de format font perdre de la capacité productive lorsqu’ils imposent des interruptions et des temps de remise en route. Un poste rapide en fonctionnement continu peut alors devenir une contrainte réelle. Pour repérer cet effet, il faut mesurer les transitions plutôt que les seuls temps d’exécution.
Dans un atelier à forte diversité de produits, une machine peut avoir un temps de cycle satisfaisant tout en passant une part importante de sa disponibilité à changer d’outillage, attendre des consignes ou préparer un autre lot. Ces activités nécessaires mais non directement productives peuvent être insuffisamment représentées dans les plannings.
La même difficulté se rencontre lorsqu’un opérateur intervient sur plusieurs postes. Chaque déplacement peut sembler mineur, mais les délais d’intervention s’accumulent. Si l’un des postes dépendant de cet opérateur constitue déjà la contrainte principale, son temps indisponible peut réduire directement le débit du système.
Le diagnostic doit distinguer deux situations : une opération intrinsèquement lente et une opération rapide dont la capacité disponible est fragmentée par les transitions. Les réponses organisationnelles seront différentes.
Une méthode accessible consiste à relever, pendant une semaine représentative, l’heure de début et de fin de chaque changement, sa raison et les postes concernés. Les données peuvent ensuite être regroupées par type d’interruption pour identifier les transitions les plus pénalisantes.
Par exemple, dans un scénario hypothétique, un poste pourrait traiter une pièce en deux minutes tout en subissant plusieurs changements de réglage au cours d’un quart. Sa capacité calculée à partir du seul temps de cycle surestimerait alors sa capacité effectivement disponible.
Lorsque les transitions expliquent une part importante des pertes, des ajustements peuvent être testés : regroupement de références compatibles, préparation de l’outillage avant l’arrêt, meilleure répartition des interventions ou coordination des changements de série. Ces mesures doivent respecter les exigences de sécurité, de qualité et de traçabilité.
Il faut néanmoins éviter d’augmenter systématiquement la taille des lots pour réduire les changements. Des lots plus importants peuvent allonger les délais, augmenter les stocks et masquer de nouveaux problèmes de synchronisation.
La mesure des transitions permet d’affiner le diagnostic sans investissement majeur. Si leur suivi devient trop difficile manuellement, un outil numérique peut être envisagé, à condition de répondre à un besoin précisément défini.
Comment choisir une application dédiée sans accumuler des outils qui font la même chose ?
Le choix d’une application industrielle doit partir des informations nécessaires pour identifier et suivre les contraintes du flux, plutôt que d’une liste générale de fonctionnalités. L’outil pertinent permet de mesurer les attentes, les en-cours et le débit par étape. Il doit également s’intégrer aux systèmes existants sans multiplier les saisies ni créer des données contradictoires.
Un logiciel de gestion des ordres de fabrication peut renseigner correctement l’avancement administratif sans montrer les périodes durant lesquelles les pièces restent immobiles entre deux postes. Cette distinction est déterminante : connaître le statut d’un ordre ne suffit pas toujours pour comprendre pourquoi il prend du retard.
Avant de comparer les applications, la cartographie manuelle permet de sélectionner les mesures les plus utiles au diagnostic. Pour un premier déploiement, trois besoins peuvent être retenus :
- Temps d’attente : connaître la durée entre la fin d’une opération et le début de la suivante.
- En-cours : visualiser les quantités présentes avant chaque poste et leur évolution.
- Débit réel : suivre les unités conformes terminées sur une période représentative.
Les fonctionnalités de suivi des changements de format, de disponibilité du personnel ou de qualité peuvent ensuite être ajoutées si les observations montrent qu’elles sont pertinentes. Il n’est pas nécessaire de numériser toutes les variables dès le départ.
Les besoins fonctionnels peuvent être traduits en questions concrètes lors de l’évaluation d’une application : les horodatages sont-ils fiables ? Les reprises sont-elles distinguées des premières fabrications ? Les données sont-elles exportables ? Les opérateurs peuvent-ils corriger une erreur de saisie avec une trace de la modification ? Les informations sont-elles compatibles avec les systèmes déjà utilisés ?
Un essai limité à une ligne ou à une famille de produits permet de vérifier la qualité des données recueillies. Le test doit également porter sur la charge de saisie, la simplicité d’utilisation et la possibilité d’expliquer les écarts entre les mesures numériques et l’observation terrain.
L’accumulation de logiciels spécialisés introduit un autre risque. Lorsque plusieurs applications contiennent leurs propres versions des mêmes événements, les écarts de définition ou d’horodatage compliquent l’interprétation du flux. Une machine peut apparaître arrêtée dans un système et disponible dans un autre.
Une source de données centrale et des compléments bien délimités constituent généralement une organisation plus facile à contrôler. Les interfaces, les responsabilités et les règles de correction des données doivent être documentées.
Un meilleur outillage rend les contraintes plus visibles, mais ne les supprime pas automatiquement. Il reste à déterminer si la réponse appropriée relève de la réorganisation du travail ou d’une augmentation de capacité.
Automatiser ou réorganiser : quelle option privilégier quand les retards viennent du flux ?
Lorsque les retards résultent principalement des attentes, des transferts ou de la coordination entre postes, la réorganisation constitue généralement la première option à examiner. L’automatisation ou l’investissement matériel devient plus pertinent lorsque la capacité physique reste insuffisante après réduction des pertes évitables. La décision doit reposer sur des mesures et sur le coût du changement.
Deux ateliers peuvent présenter le même symptôme, par exemple un stock important devant une opération de finition, mais nécessiter des solutions très différentes. Dans le premier, la machine de finition fonctionne déjà près de sa capacité utile et ne peut répondre à la demande. Dans le second, elle reste régulièrement inactive parce que les pièces arrivent par lots irréguliers ou que les réglages sont mal coordonnés.
Une augmentation de capacité peut être justifiée dans le premier cas. Dans le deuxième, elle risque de laisser intacte la cause principale du retard.
Pour orienter l’arbitrage, comparer la nature de la contrainte, les effets attendus et la réversibilité des solutions.
| Critère | Réorganisation du flux | Automatisation ou investissement |
|---|---|---|
| Origine du retard | Attentes, transferts, séquencement, affectation des ressources | Capacité technique durablement insuffisante |
| Coût initial | Souvent limité, mais dépend du périmètre | Potentiellement important, avec coûts d’intégration |
| Réversibilité | Généralement plus facile à ajuster | Souvent plus engageante |
| Conditions de réussite | Coordination, discipline opérationnelle et stabilité | Approvisionnement, qualité d’entrée et processus maîtrisés |
| Validation | Essai limité et comparaison avant/après | Analyse de capacité, de risques et de rentabilité |
La réorganisation offre un avantage opérationnel important : elle peut souvent être expérimentée sur un périmètre réduit. Un changement d’ordonnancement, une adaptation du circuit de transfert ou une préparation plus anticipée des composants permettent de vérifier si le retard diminue sans modifier immédiatement l’équipement.
Cette approche ne doit pas être confondue avec une réduction systématique des effectifs ou des stocks. Certains en-cours protègent le goulot contre les interruptions d’alimentation. Leur suppression sans analyse peut réduire le débit au lieu de l’améliorer.
Lorsque la contrainte physique persiste, l’investissement peut être étudié. Mais automatiser un poste instable ne supprime pas nécessairement son instabilité. Les variations de qualité d’entrée, les défauts d’approvisionnement et les changements de réglage doivent être suffisamment maîtrisés pour que l’équipement supplémentaire puisse produire l’effet attendu.
En contexte de demande incertaine, la réversibilité compte également. Une modification d’organisation peut être adaptée après observation, tandis qu’un nouvel équipement engage généralement des ressources financières, de maintenance et de formation sur une durée plus longue.
Quelle que soit la solution retenue, son effet doit être vérifié au-delà du poste modifié. Une amélioration locale peut simplement déplacer la contrainte vers une autre étape.
Quel risque apparaît lorsqu’on modifie une étape sans mesurer son effet sur les suivantes ?
Le principal risque est de déplacer le goulot d’étranglement vers une opération située en aval sans s’en apercevoir. Une étape accélérée peut produire plus vite que la suivante, provoquant une accumulation, des attentes ou des reprises. Sans mesure du débit global et de la qualité, une amélioration locale peut être interprétée à tort comme un progrès du système.
Une chaîne de fabrication fonctionne comme un ensemble de capacités interdépendantes. Lorsqu’une contrainte est réduite, la capacité suivante la plus faible peut devenir déterminante. Ce déplacement n’est pas nécessairement un échec : il peut être la conséquence normale d’une amélioration réussie. Il devient problématique lorsque l’équipe continue à mesurer uniquement le poste initial.
Les contrôles qualité constituent un exemple important. Si une opération accélérée transmet davantage de pièces que les contrôles ne peuvent en traiter, les produits peuvent attendre plus longtemps avant leur validation. Lorsque la nouvelle cadence s’accompagne de défauts supplémentaires, les reprises consomment une partie de la capacité qui devait être libérée.
Une autre difficulté apparaît lorsque plusieurs changements sont introduits simultanément. Modification de cadence, nouvelle organisation du personnel et ajustement des lots peuvent produire des effets opposés. Sans mesure intermédiaire, il devient difficile de déterminer quelle modification explique la variation constatée.
Un protocole avant/après devrait porter sur au moins trois catégories d’indicateurs :
- Débit global : quantité de produits conformes terminés pendant une période comparable.
- En-cours par étape : volumes en attente et évolution des accumulations avant et après la modification.
- Qualité : taux de défauts ou de reprises et capacité des opérations de contrôle.
Ces indicateurs doivent être recueillis sur plusieurs cycles représentatifs avant le changement, puis de nouveau lorsque le fonctionnement modifié est suffisamment stabilisé. Les conditions de comparaison doivent rester aussi proches que possible : gamme de produits, horaires, effectifs et règles de comptabilisation.
Le responsable de production gagne également à définir un seuil d’alerte avant l’essai. Par exemple, une hausse anormale des reprises ou une accumulation dépassant une limite compatible avec l’espace et les conditions de sécurité peut déclencher une analyse immédiate, une suspension de l’essai ou un retour aux paramètres précédents.
Les seuils doivent être déterminés à partir des caractéristiques du procédé et des exigences applicables, et non choisis arbitrairement. Lorsque la sécurité ou la conformité est en jeu, les procédures de validation et les autorisations nécessaires restent prioritaires.
Enfin, la mesure doit couvrir les étapes qui paraissaient jusque-là non problématiques. Un contrôle final, une zone d’emballage ou un transfert logistique peut devenir la nouvelle limite du système après l’amélioration d’un poste situé plus en amont.
La difficulté ne s’arrête pas à l’essai initial : les contraintes évoluent avec les produits, les équipements et l’organisation. Un diagnostic autrefois exact peut donc devenir obsolète.
À retenir avant de mesurer à nouveau
- Une contrainte identifiée aujourd’hui peut changer après une modification de capacité, de personnel ou de gamme de produits.
- La première mesure après un changement doit distinguer les effets transitoires du nouveau fonctionnement stabilisé.
- Le suivi continu de quelques indicateurs permet de savoir quand une nouvelle cartographie complète devient nécessaire.
Quand mesurer de nouveau un processus après un changement de cadence ou d’équipement ?
Un processus doit être mesuré de nouveau lorsqu’un changement susceptible de modifier l’équilibre de ses capacités intervient : nouvelle cadence, équipement, gamme de produits, fournisseur ou organisation du personnel. La mesure immédiate sert à détecter les dérives, tandis qu’une réévaluation complète doit s’appuyer sur plusieurs cycles représentatifs du fonctionnement stabilisé.
Un goulot d’étranglement n’est pas une caractéristique immuable d’une machine. Il dépend de la demande, des ressources disponibles, de la diversité des produits et des règles d’organisation. Un poste limitant pour une référence peut disposer d’une capacité suffisante pour une autre. De même, un changement d’équipe peut modifier la disponibilité des compétences nécessaires à certaines opérations.
Il est donc préférable de définir des déclencheurs de nouvelle mesure plutôt que de compter uniquement sur un calendrier fixe.
Parmi les situations à surveiller figurent :
- Une modification de cadence ou d’horaires qui change la charge des postes.
- L’installation, le remplacement ou la reconfiguration d’un équipement.
- Une évolution importante de la gamme de produits ou de la taille des lots.
- Un changement de fournisseur affectant la régularité ou la qualité des matières entrantes.
- Une variation des effectifs, des compétences disponibles ou de l’organisation des quarts.
- Une hausse persistante des en-cours, des délais ou des reprises sans cause immédiatement identifiée.
Deux niveaux de mesure peuvent être distingués. Le premier correspond à une surveillance légère et régulière : débit de produits conformes, en-cours aux postes sensibles et interruptions significatives. Ces relevés constituent un système d’alerte permettant de détecter une dérive.
Le deuxième niveau est une nouvelle cartographie complète du flux. Elle devient utile lorsque les conditions de fonctionnement ont réellement changé ou lorsque les indicateurs suggèrent que la contrainte s’est déplacée.
La période de stabilisation est déterminante. Mesurer immédiatement après l’installation d’une machine peut révéler des problèmes de démarrage, d’apprentissage ou de réglage. Ces informations sont nécessaires pour sécuriser le changement, mais ne représentent pas automatiquement la capacité durable du nouveau système.
Il faut ensuite observer un nombre suffisant de cycles normaux, couvrant les variations pertinentes du procédé, avant de comparer les résultats au fonctionnement précédent. Aucune durée universelle ne convient à toutes les industries : le nombre de cycles et la période d’observation dépendent notamment de la variabilité des opérations et de la fréquence des changements de produit.
La réévaluation doit également éviter un biais fréquent : ne chercher que la confirmation du gain attendu. Une cadence améliorée sur le poste traité peut sembler démontrer la réussite de l’intervention, alors que la production finale n’a pas progressé dans les mêmes proportions.
Il est donc nécessaire de vérifier à nouveau l’ensemble des étapes, y compris celles qui étaient auparavant moins sollicitées. Cette démarche permet de découvrir la nouvelle contrainte et d’orienter le prochain cycle d’amélioration.
Pour engager une amélioration concrète, sélectionner une famille de produits, relever le débit et les en-cours sur plusieurs cycles représentatifs, puis désigner une seule hypothèse de contrainte à tester. Après chaque modification, vérifier les effets sur le flux complet avant d’élargir la démarche. Cette discipline permet d’améliorer progressivement la continuité de production sans engager prématurément des dépenses d’équipement.
Un goulot d’étranglement est-il toujours une machine ?
Non. Une contrainte peut provenir d’un équipement, mais aussi d’un manque de compétences disponibles, d’une procédure d’autorisation, d’un approvisionnement irrégulier ou d’un contrôle qualité saturé. Le diagnostic doit porter sur ce qui limite effectivement le débit global, et non seulement sur les capacités nominales des machines.
Une accumulation de pièces suffit-elle à identifier le goulot ?
Non. Une accumulation persistante est un indice utile, mais elle peut aussi être provoquée par un regroupement volontaire de lots ou un déséquilibre temporaire d’approvisionnement. Il faut comparer son évolution aux temps d’attente, à la capacité disponible des postes et au débit des produits terminés sur plusieurs cycles.
Comment distinguer une panne ponctuelle d’une contrainte récurrente ?
Une panne ponctuelle provoque une interruption identifiable, tandis qu’une contrainte récurrente limite le débit dans des conditions de fonctionnement représentatives. Les relevés répétés permettent de déterminer si les en-cours augmentent toujours au même endroit ou seulement lors d’événements exceptionnels. Des interruptions fréquentes peuvent toutefois devenir elles-mêmes une cause structurelle de perte de capacité.
Quels indicateurs suivre en priorité dans une petite usine ?
Le débit de produits conformes, les niveaux d’en-cours et les temps d’attente constituent une base utile. Les temps de changement de format et les reprises peuvent être ajoutés lorsqu’ils semblent expliquer les retards. Un suivi simple, cohérent et régulièrement vérifié est préférable à un grand nombre d’indicateurs difficiles à interpréter.
Peut-on supprimer définitivement tous les goulots d’étranglement ?
Supprimer une contrainte donnée ne signifie pas supprimer toute limite de capacité. Lorsqu’un poste est amélioré, une autre ressource peut devenir limitante. L’objectif opérationnel consiste à maîtriser les contraintes successives, à réduire les pertes évitables et à adapter le débit aux besoins de production tout en préservant la qualité et la sécurité.